وصلات اللحام الكهربائي هي القطع التي تربط أنابيب الوقود البلاستيكية مزدوجة الجدار ببعضها وبالمعدات: جلب مستقيمة، وأكواع، ووصلات T، ومخفضات، وأدابترات، وفلنشات. تحتوي كل وصلة على سلك تسخين مدمج، وعند توصيلها بجهاز اللحام يذوب سطحها مع سطح الأنبوب فيلتحمان في كتلة واحدة. جودة هذه الوصلات وطريقة لحامها تحددان سلامة الخط أكثر من الأنبوب نفسه.
هذه الصفحة جزء من دليل تمديدات محطات الوقود، وتكمل صفحة الأنابيب مزدوجة الجدار.
أنواع الوصلات ووظيفة كل منها
| الوصلة | الاستخدام في المحطة |
|---|---|
| جلبة لحام كهربائي (Socket / Coupler) | وصل أنبوبين على استقامة واحدة، وعند الانتقال من لفة إلى أخرى |
| كوع لحام كهربائي 2 بوصة | تغيير الاتجاه في خطوط المنتج، خصوصاً عند الصعود إلى حوض الطرمبة |
| كوع لحام كهربائي 4 بوصة | خطوط التعبئة عن بُعد واستعادة الأبخرة والخطوط الأكبر قطراً |
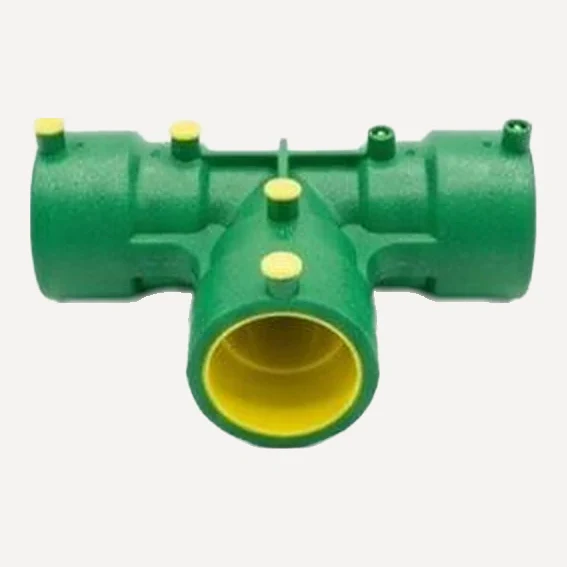
| وصلة T | تفريع خط المنتج إلى الطرمبة التالية على الجزيرة نفسها أو الجزيرة المجاورة |
| جلبة مخفضة بحساس | الانتقال بين قطرين، مع منفذ لحساس التسرب أو لاختبار الفراغ البيني حسب الطراز |
| أدابتر تحويل PE / نحاس | الانتقال من الأنبوب البلاستيكي إلى الوصلات المعدنية المسننة عند المضخة الغاطسة والوصلات المرنة تحت الطرمبة |
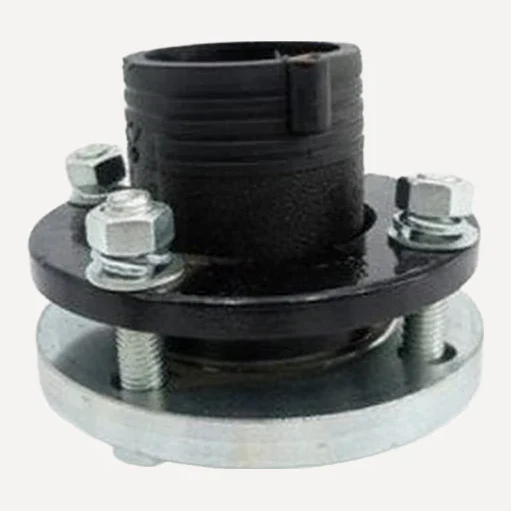
| فلنشة PE | وصل الخط بالصمامات أو المعدات ذات الفلنشات |
في الأنظمة مزدوجة الجدار يُلحم الأنبوب الأولي بوصلاته أولاً، ثم يُغلق الأنبوب الثانوي حول الوصلة بقطع احتواء مخصصة من النظام نفسه. لذلك تأكد عند الطلب أن كل وصلة أولية يقابلها ما يلزم لاستكمال الاحتواء.
كيف يتم اللحام الكهربائي خطوة بخطوة؟
الخطوات التالية ممارسة عامة متعارف عليها. المرجع النهائي هو تعليمات مصنّع الأنبوب والوصلة وجهاز اللحام.
1. القطع والتجهيز
يُقطع الأنبوب بقاطع أنابيب مخصص بحيث يكون القطع عمودياً على المحور. القطع المائل يترك جزءاً من منطقة اللحام دون تلامس. ثم يُعلَّم عمق الإدخال على الأنبوب بقلم واضح.
2. الكشط
هذه أهم خطوة وأكثرها إهمالاً. سطح البولي إيثيلين يتأكسد مع الوقت والتعرض للشمس، والطبقة المؤكسدة تمنع الالتحام. تُزال بكاشطة مخصصة على كامل منطقة الإدخال وبشكل متساوٍ. بعض الأنابيب متعددة الطبقات تتطلب أداة تقشير خاصة لإزالة طبقة معينة، فراجع النشرة.
3. التنظيف
يُمسح السطح المكشوط وداخل الوصلة بمناديل أو سائل تنظيف يحدده المصنّع، ولا يُلمس بعدها باليد. الأتربة والرطوبة والزيوت كافية لإفساد الوصلة.
4. الإدخال والمحاذاة
يُدخل الأنبوب حتى علامة العمق، وتُثبّت الوصلة والأنبوبان بمشابك محاذاة حتى لا يتحرك شيء أثناء اللحام أو التبريد. الإجهاد على الوصلة وهي ساخنة يسبب فراغات داخل منطقة الالتحام.
5. اللحام بجهاز التحكم
يُوصل جهاز اللحام بأطراف الوصلة، وتُدخل معاملات اللحام بقراءة الباركود الملصق على الوصلة أو يدوياً. يضبط الجهاز الجهد والزمن، وكثير من الأجهزة يعوّض حرارة الجو. بعد انتهاء الدورة تُراجع مؤشرات اللحام على الوصلة إن وُجدت.
6. التبريد والتوثيق
تُترك الوصلة دون تحريك طوال زمن التبريد المكتوب عليها. ويُستحسن ترقيم كل وصلة وتسجيل نتيجة الجهاز، لأن السجل يسهّل تتبع أي مشكلة عند اختبار الضغط.
ملاحظات للعمل في أجواء المملكة
- الحرارة والشمس: خزّن الوصلات في عبواتها بعيداً عن الشمس، وظلّل منطقة اللحام.
- الغبار والرياح: استخدم مظلة أو خيمة لحام، فحبيبات الرمل على السطح المكشوط تكفي لإضعاف الوصلة.
- مصدر الكهرباء: المولد يجب أن يكون بقدرة كافية لجهاز اللحام، فهبوط الجهد أثناء الدورة قد يعطي وصلة ناقصة دون إنذار واضح.
كيف تقدّر كمية الوصلات؟
جدول الكميات في الموقع تحسب الوصلات من عدد الخزانات والطرمبات وأنواع الوقود والمسافة. المنطق المستخدم:
| البند | طريقة التقدير |
|---|---|
| الأكواع | لكل نوع وقود: 2 + (2 × عدد الطرمبات) |
| وصلات T | لكل نوع وقود: عدد الطرمبات − 1 |
| اللفات | طول الأنبوب الأولي ÷ 50 م، مقرّباً للأعلى |
| جلب اللحام | (2 × الأكواع) + (2 × وصلات T) + (2 × اللفات) |
| جلب عبور جدران الأحواض | لكل نوع وقود: (عدد الطرمبات + 1)، وتتضاعف في النظام المزدوج |
مثال تقديري: محطة بثلاثة أنواع وقود وأربع طرمبات ومسافة 25 م من الخزانات إلى الجزر:
- أنبوب أولي ≈ 162 م، أي 4 لفات بطول 50 م.
- 30 كوعاً و9 وصلات T.
- جلب اللحام ≈ (2 × 30) + (2 × 9) + (2 × 4) = 86 جلبة.
- جلب عبور الأحواض ≈ 30.
هذه أرقام للتخطيط وإعداد الطلب المبدئي. العدد الفعلي يتغير بمسار الخط على المخطط، وبعدد الانحناءات التي يتجاوزها الأنبوب المرن دون كوع. ويُنصح بإضافة هامش احتياطي بسيط من الجلب، لأن وصلة واحدة تالفة في الموقع قد توقف العمل.
قائمة تحقق قبل الردم
قبل أن يُغطى الخط، تأكد من النقاط التالية:
- كل وصلة مرقّمة ولها سجل لحام من الجهاز، دون أخطاء أو دورات ناقصة.
- علامات عمق الإدخال ظاهرة عند حافة كل وصلة، ولا يوجد أنبوب انسحب أثناء اللحام.
- قطع الاحتواء الثانوي مركّبة حول كل وصلة أولية، والفراغ البيني مفتوح حتى الأحواض.
- اختبار ضغط الخط الأولي والفراغ البيني منجز وموثّق.
- نهايات الخطوط داخل الأحواض مثبتة عبر جلب العبور، ومنافذ الحساسات أو الاختبار في مكانها.
هذه القائمة تختصر أغلب أسباب إعادة الحفر في مشاريع التمديدات، وتسهّل تسليم المشروع للمالك أو الجهة المشرفة.
ما الذي تتأكد منه قبل الشراء؟
- التوافق: أن تكون الوصلات من نظام الأنبوب نفسه أو معتمدة صراحة للتوافق معه، بالأقطار نفسها.
- الاعتماد للوقود: أن تكون ضمن نظام معتمد لمحطات الوقود وفق معايير مثل EN 14125 أو UL 971.
- نوع أطراف التوصيل والباركود: أن يتوافقا مع جهاز اللحام المتوفر لدى فريقك.
- قطع الاحتواء الثانوي: أن تكون مشمولة في الطلب لكل وصلة في الخط المزدوج.
إذا احتجت أجهزة اللحام الكهربائي أو أدوات الكشط مع الوصلات، اذكر ذلك في طلبك ونؤكد لك المتاح منها.
الطلب بالجملة
نورّد جلب اللحام والأكواع ووصلات T والمخفضات والأدابترات والفلنشات للمقاولين وشركات الصيانة حسب جدول الكميات. أضف الأصناف من كتالوج المنتجات، أو انقل نتائج الحاسبة مباشرة إلى قائمة طلب السعر، أو أرسل المخطط عبر طلب عرض السعر. وإذا كان المشروع استبدال تمديدات قائمة فراجع أيضاً تأهيل محطات الوقود، وللأحواض التي تنتهي إليها الخطوط راجع غرف التفتيش وأغطية المناهل.
شاهد هذا الجزء في مستكشف المحطة
أصناف مرتبطة
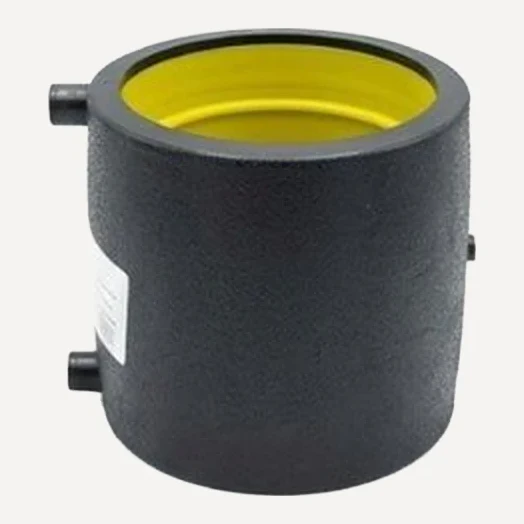
جلبة لحام كهربائي
Electrofusion socket / couplerيربط أنبوبين باللحام الكهربائي.
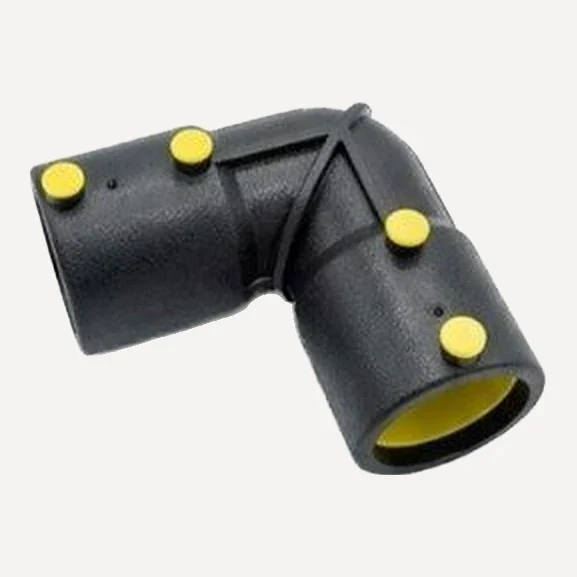
كوع لحام كهربائي 2 بوصة
2-inch electrofusion elbowيغيّر اتجاه خط 2 بوصة بزاوية 90°.
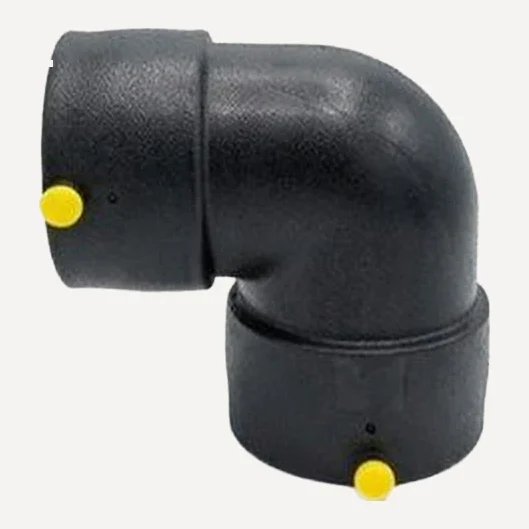
كوع لحام كهربائي 4 بوصة
4-inch electrofusion elbowيغيّر اتجاه خط 4 بوصات بزاوية 90°.
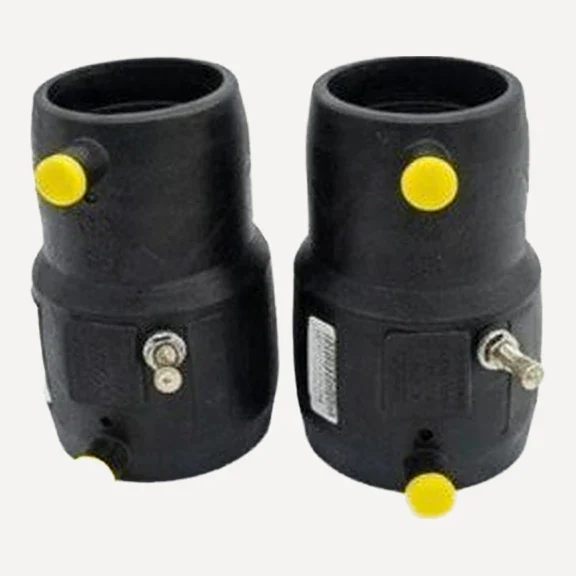
جلبة مخفضة مع مؤشر ظاهر — وظيفة المؤشر تحتاج تحققًا
Reducing coupler (with indicator)يصل بين قطرين مختلفين في الخط.
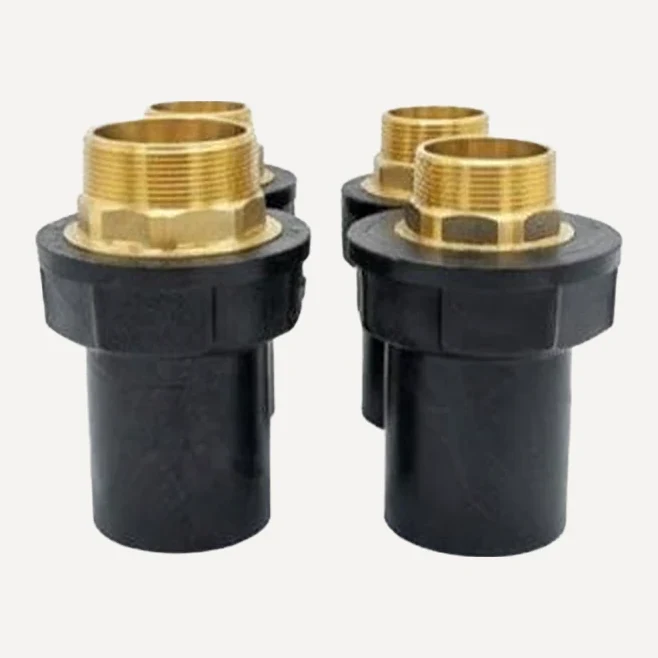
أدابتر تحويل (PE / نحاس)
Transition adapter PE–brassينقل من أنبوب PE إلى وصلة نحاسية مسننة عند المعدات.
أسئلة شائعة
ما هو اللحام الكهربائي (Electrofusion) لأنابيب الوقود؟
وصلة بلاستيكية مدمج في جدارها سلك تسخين. يُمرَّر تيار من جهاز لحام مخصص فيذوب سطح الوصلة وسطح الأنبوب ويلتحمان في كتلة واحدة. والنتيجة وصلة لا تعتمد على لاصق أو حشوات.
كم جلبة لحام أحتاج لمشروع تمديدات محطة؟
تقدير جدول الكميات في موقعنا: جلبتان لكل كوع، وجلبتان لكل وصلة T، وجلبتان لكل وصلة بين لفتين بطول 50 م. هذا تقدير للتخطيط، والعدد النهائي يُراجع على المخطط ونظام الأنابيب المستخدم.
هل يمكن لحام وصلات من مصنّع على أنابيب من مصنّع آخر؟
لا يُنصح بذلك إلا إذا أكدت نشرة المصنّعين التوافق صراحة، لأن الأقطار والسماكات وطبقات الأنبوب ومعاملات اللحام تختلف. الأسلم أن يكون الأنبوب والوصلات من نظام واحد.
ما أكثر أسباب فشل وصلات اللحام الكهربائي؟
عدم كشط الطبقة المؤكسدة من سطح الأنبوب، والتلوث بالأتربة أو الزيوت، وعدم إدخال الأنبوب حتى العلامة، وتحريك الوصلة قبل انتهاء التبريد، وضعف مصدر الكهرباء أثناء اللحام.
هل أحتاج اختبار ضغط بعد اللحام؟
نعم. بعد انتهاء زمن التبريد يُختبر الخط الأولي والفراغ البيني قبل الردم وفق نشرة المصنّع ومتطلبات المشروع، ويوثَّق الاختبار.
اقرأ أيضاً
أنابيب محطات الوقود مزدوجة الجدار: المقاسات والمواصفات
دليل أنابيب محطات البنزين مزدوجة الجدار: طريقة عملها، المواد، المقاسات الشائعة، المعايير EN 14125 وUL 971، وطلب الكميات بالجملة في السعودية.
تمديدات محطات البنزين والوقود في السعودية: أنابيب مزدوجة الجدار واختبار الضغط
دليل تمديدات محطات البنزين والوقود: المكونات، اشتراطات 1445هـ بأرقام البنود، المواد والمقاسات، خطوات التنفيذ واختبار الضغط، وحاسبة كميات مجانية.
اختبار ضغط خطوط الوقود وكشف التسرب
متى وكيف يُختبر ضغط خطوط الوقود في المحطات: الخط الأساسي والفراغ البيني، قبل الردم وعند التسليم ودورياً، وما يجب أن يتضمنه تقرير الاختبار.
غرف التفتيش وأغطية المناهل لمحطات الوقود
أحواض الخزانات والطرمبات UDC وآبار المراقبة وأغطية المناهل 70×70 سم حمولة 50 طن لمحطات البنزين: الاشتراطات، الحساسات، ونصائح الاختيار والتوريد.